同步带轮与连接结构
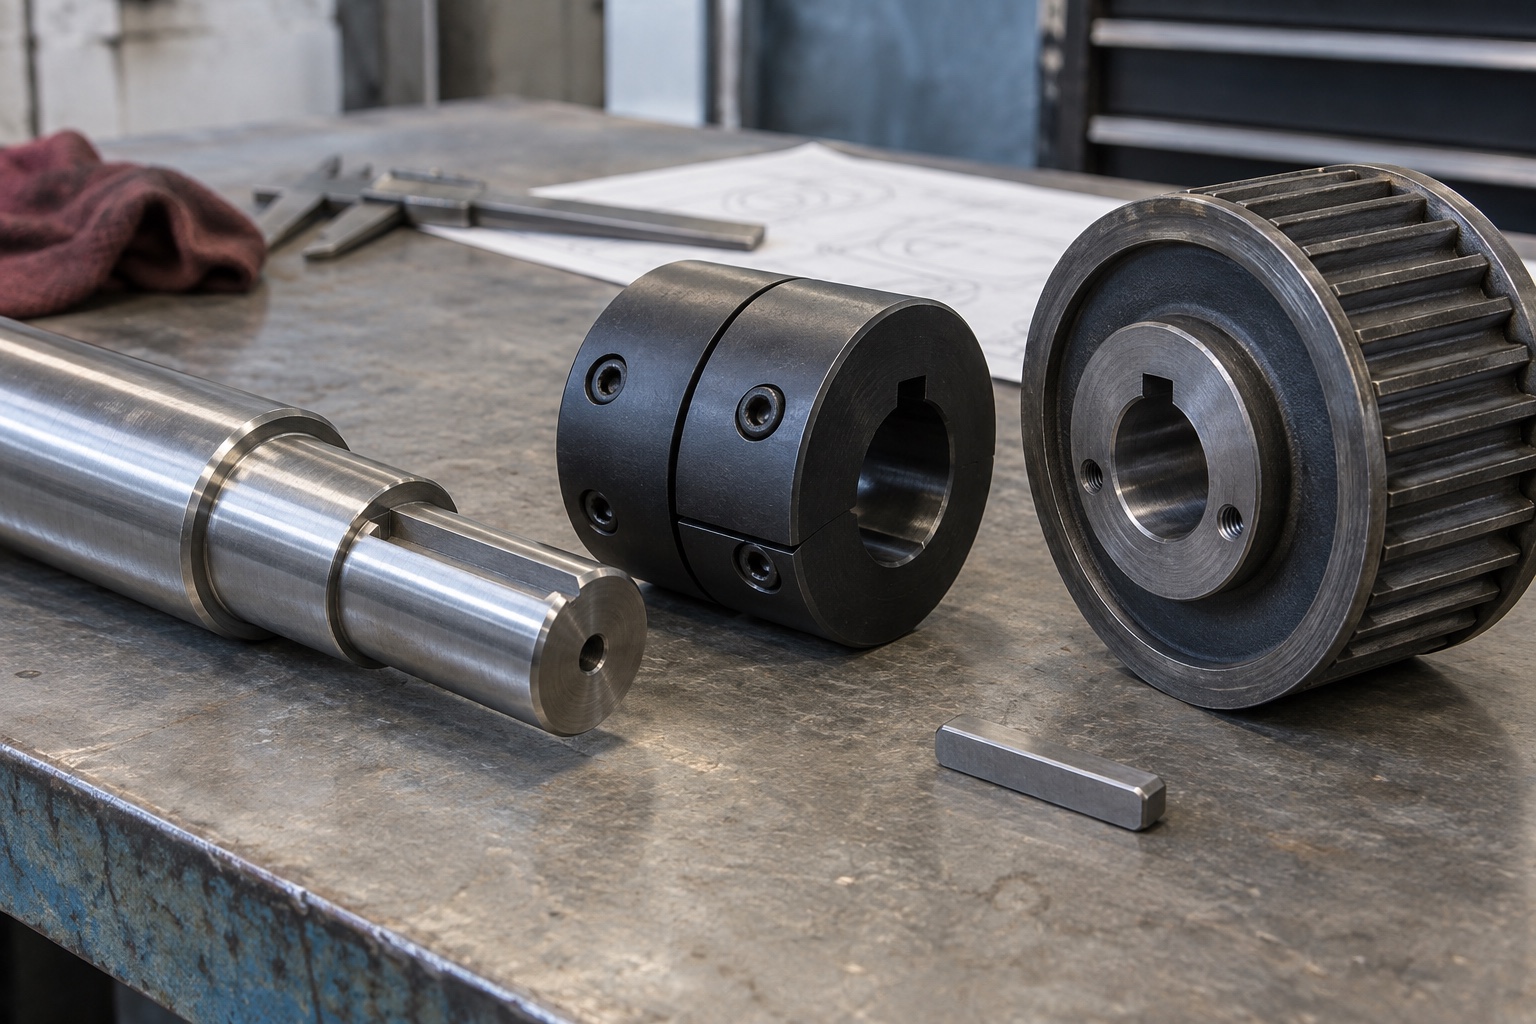
针对设备布置和传动接口,评估带轮内孔、轮毂、键槽、紧定孔、法兰及安装连接结构。齿形、节距与带宽同时对应配套同步带,避免只确认带轮外形而忽略啮合关系。
定制服务贯穿现有九类产品体系,重点解决标准目录之外的安装、连接、定位与锁紧需求。加工安排依据零件特点和项目要求组织,配套产品集中协调。
针对设备布置和传动接口,评估带轮内孔、轮毂、键槽、紧定孔、法兰及安装连接结构。齿形、节距与带宽同时对应配套同步带,避免只确认带轮外形而忽略啮合关系。
围绕支撑轴承、锁紧螺母、联轴器与驱动端连接,协调丝杆两端轴颈、台阶、螺纹、退刀槽及有效行程关系。端部结构与螺母安装、支撑方式一并评估。
覆盖定位销、台阶销、定位衬套及相关配套件的图纸评估与定制供应。关注配合位置、导入结构、有效定位长度、装拆方式与接触部位的耐磨要求。
围绕特殊螺钉、台阶紧固件、锁紧件及连接件,评估头部结构、螺纹、肩部、工具接触位置和装配空间。将紧固功能与实际被连接零件的受力和接口要求对应。
同样的外形可能对应不同的配合、载荷与加工要求。图纸评估围绕实际功能展开,材料牌号、处理方式及验收要求以确认后的技术文件为依据。
| 零件范围 | 几何与配合重点 | 材料与工艺评估 |
|---|---|---|
| 同步带轮 | 齿形与节距、齿数与带宽、内孔与键槽、轮毂及法兰结构、安装基准。 | 材料牌号、毛坯与加工路线、表面处理及其对配合尺寸的影响;必要的热处理要求。 |
| 丝杆端部 | 端部轴颈与台阶、支撑轴承配合、螺纹与锁紧关系、联轴器连接、有效行程与安装长度。 | 原丝杆规格与状态、端部加工可行性、加工区域及保护方式;与原有处理状态的衔接。 |
| 定位销与衬套 | 定位基准、孔轴配合、同轴关系、导入与退让结构、定位长度及拆卸空间。 | 基材与接触部位要求、热处理与磨削的配合、表面状态;处理前后关键尺寸的控制。 |
| 特殊锁紧紧固件 | 螺纹制式与旋向、有效啮合长度、台阶与肩部、头部及工具接口、接触面。 | 材料与强度要求、螺纹加工方式、表面处理与装配环境;关键受力部位的工艺适配。 |
技术评估将图纸、模型、配合件信息与使用条件关联起来。影响功能或验收的差异在加工安排前统一,减少样件与装机阶段的反复。
核对二维图纸、三维模型和物料描述之间的零件编号、版本、尺寸与技术要求。存在差异的部分形成可追踪的确认记录,生产与检验使用同一版依据。
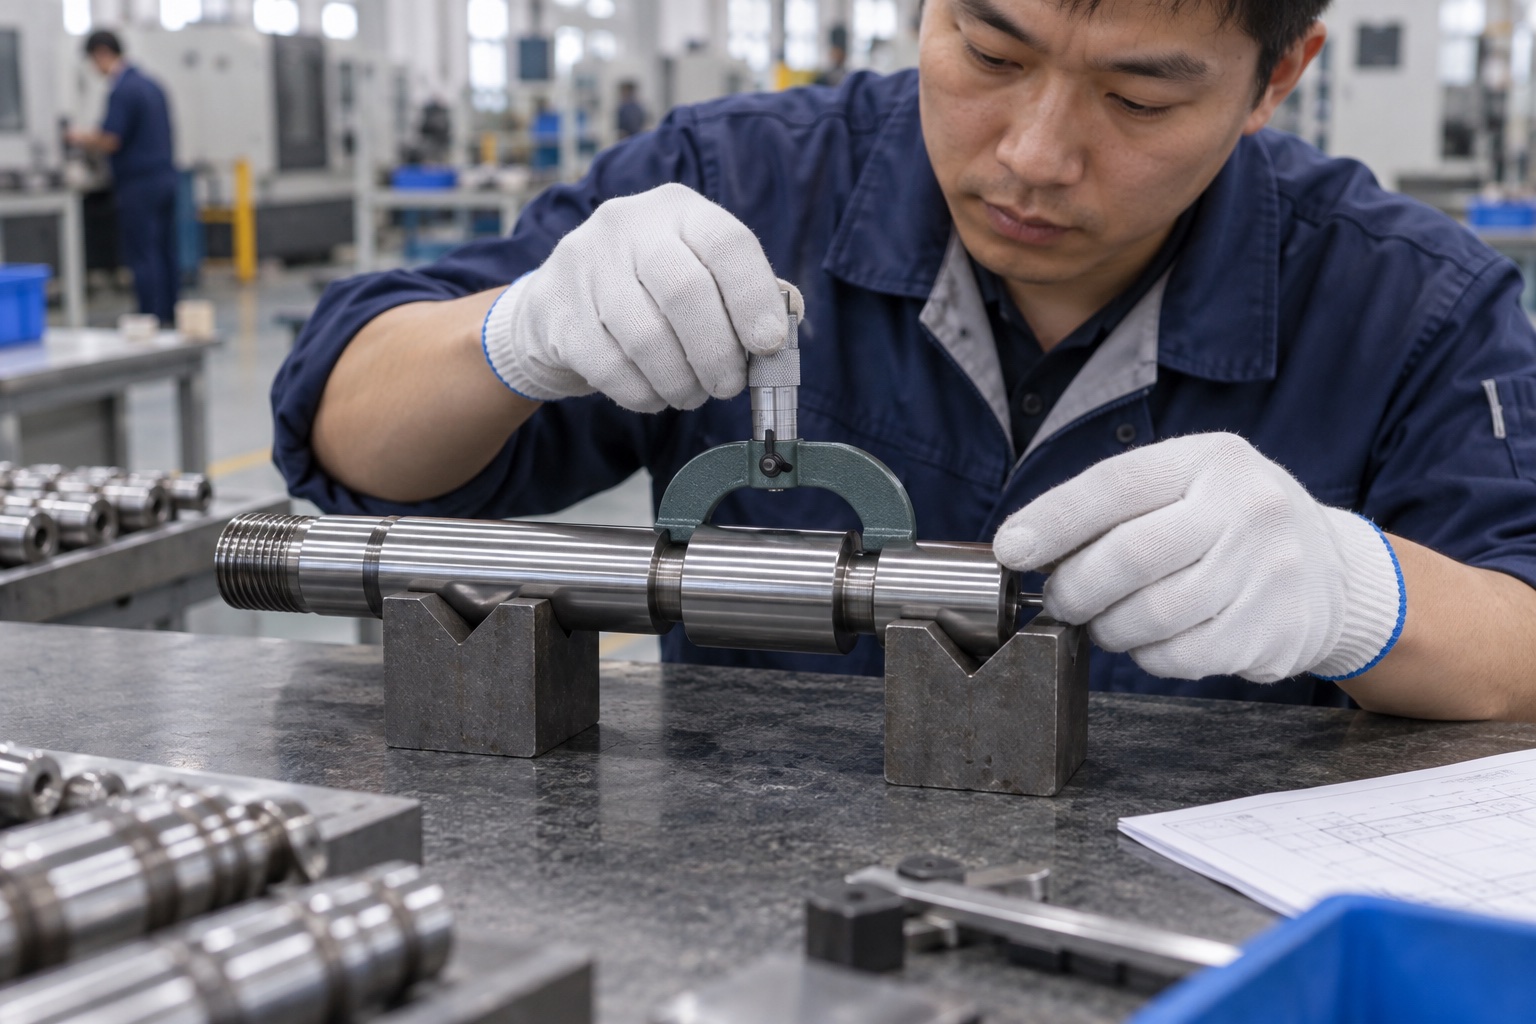
识别安装基准、配合表面、运动关系和重点检验位置。对图纸上的尺寸、形位要求与测量可达性进行评估,确保验收重点与零件实际功能一致。
结合结构、材料、数量和表面处理,评估加工路径、刀具可达位置、处理影响及后续装配。需要调整的结构或要求形成方案,经确认后执行。
定制的价值不止于一个零件。ZOFANG 同时协调标准件、客户指定品牌件和非标件,将分散采购中的连接关系纳入统一的配套清单。
丝杆端部与支撑轴承、锁紧螺母、联轴器对应;带轮与轴、同步带、紧固件对应。安装尺寸和连接方式在相关零件之间交叉核对。
NSK、SKF、FAG、INA、HIWIN、TBI 等品牌产品可按客户指定型号纳入配套采购。品牌型号、前后缀及配套件关系与定制图纸分别保留,具体供应条件按项目确认。
标准件与非标件使用对应的项目或物料编号,集中整理报价范围、数量、技术确认状态和交付安排。不同零件的准备周期与装配顺序一起考虑。
根据项目需要安排样件确认或批次供应。样件形成的反馈、批准版本和检验重点延续到后续订单,减少重复解释与版本偏差。
对安装、配合或功能需要验证的零件,按约定组织样件。尺寸记录、装配反馈及调整意见围绕同一图纸版本整理,明确后续批次的采用依据。
依据确认的图纸和验收要求,安排关键尺寸、配合位置、螺纹、外观及处理状态的检验。抽检范围、记录形式和随货资料在项目中约定。
发现影响图纸符合性或装配的异常时,关联零件编号、版本和批次进行处理。涉及工艺或结构变更的内容经确认后进入后续供应,避免口头变更造成混用。
零件之外,清晰的标识、文件与版本记录同样影响采购效率。交付资料与包装方式根据零件特点、运输和装配需求确定。
按约定对应零件编号、图纸版本、数量和批次信息。成套项目可结合装配单元整理包装标识,便于到货核对、入库与上线使用。
检验记录、材料资料及相关处理文件的范围按项目约定确认。根据精密配合面、螺纹、齿面等特点评估防锈、隔离和运输保护方式。
后续采购以已确认的规格与版本为基础;数量、材料、处理或结构调整保留对应的变更记录。新增非标件也可继续并入原有配套清单。
从一张零件图纸到一份整机配套清单,ZOFANG 集中衔接技术评估、制造配套与品牌采购。